
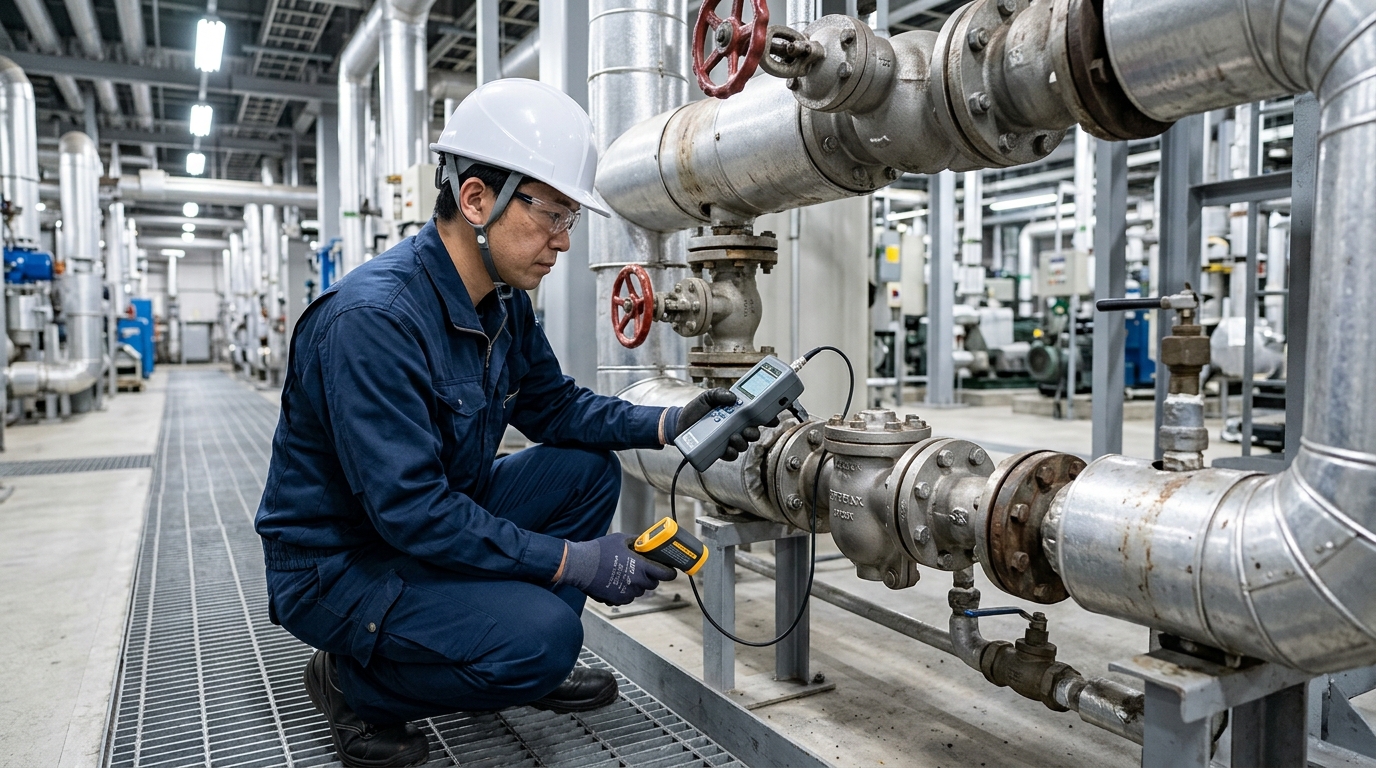
スチームトラップが故障して「吹き抜け(ブロー)」状態になると、凝縮水だけでなく蒸気そのものが排出され続け、目に見えないまま燃料費に上乗せされます。診断の価値は、この気づきにくい蒸気漏れを故障トラップ単位で特定し、優先順位をつけて対処できることにあります。漏れの多くは目視や運転データだけでは判別しづらく、放置すると損失が積み上がります。まずどのトラップがどの状態かを把握することが、蒸気損失を抑える出発点です。
この記事の要点
- 故障トラップの「吹き抜け」は蒸気損失として燃料費に直結するが、外観では気づきにくい。
- 診断は不良トラップの特定と対処の優先順位づけに役立つ。ただし到達できる不良率や省エネ効果は設備条件で大きく異なる。
- 台数の多い工場ほど、放置した場合の損失も、対処による改善余地も大きくなりやすい。
スチームトラップの故障が「見えない蒸気損失」を生む仕組み
スチームトラップは、蒸気を止めて凝縮水(ドレン)だけを排出する自動弁です。この弁が摩耗や異物噛み込みなどで開いたまま閉じなくなると、凝縮水と一緒に蒸気が抜け続けます。これが吹き抜けで、排出側が屋外や回収タンクだと音や湯気に紛れて気づきにくく、稼働している限り損失が続きます。
故障は「開故障」と「閉故障」の両方がある
トラップの故障には、大きく開いたまま(吹き抜け)と閉じたまま(排出不良)の二方向があります。吹き抜けは蒸気損失として燃料費に、閉故障はドレン滞留による加熱不良やウォーターハンマーとして品質・設備リスクにつながります。どちらも外観だけでは判断が難しく、作動音・表面温度・排出状況などを組み合わせて状態を推定します。
台数が増えるほど損失は積み上がる
1台あたりの蒸気損失は、口径・圧力・故障の程度により数kg/hから数十kg/h規模と試算例に幅があります(いずれも条件による目安)。トラップが数百台ある工場では、そのうち一定割合が吹き抜けているだけで、年間の燃料費・CO2排出に無視できない差が出ます。だからこそ「何台あり、そのうち何台が不良か」を数量で押さえることが重要です。
診断で分かることと、事例の正しい読み方
ある化学品製造工場(トラップ約300台規模)の事例では、診断により不良率およそ40%、つまり100台前後が吹き抜けや排出不良の状態にあることが分かりました。優先度の高いものから交換・整備を進めた結果、不良率は10〜13%程度まで下がり、対象台数分の蒸気損失が抑えられました。省エネ効果を金額に換算する場合は、削減できた蒸気量に蒸気1トンあたりの製造コスト(燃料・水などの合計、目安として数千円/トン規模)を掛け、そこから燃料削減量・CO2削減量・投資回収期間を見積もる、という順序で考えます。この工場では対処台数が多かったため、診断・交換費用に対する回収は比較的短期に収まった、という位置づけです。
この数字はそのまま一般化できない
40%→10〜13%はあくまで1工場の結果です。診断をすれば必ずこの水準まで下がるわけではありません。到達できる不良率も、削減できる蒸気量・金額も、トラップの種類(ディスク式・フロート式・バイメタル式など)、口径・圧力、運転条件、これまでの保全履歴によって大きく変わります。台数の少ない現場ではパーセント表記の変動が大きく見え、台数の多い現場では同じ%でも損失額の絶対値が大きくなります。事例は「診断で不良の実態が数量で把握でき、優先順位をつけて対処できた」プロセスとして読むのが適切です。
よくある質問
Q1. 吹き抜けは見た目で分かりますか
A1. 排出先が見えにくい配置では判別が難しいことが多いです。作動音・表面温度・排出状況などを組み合わせて状態を推定するのが一般的です。
Q2. 診断すれば不良率は必ず10%台まで下がりますか
A2. いいえ。事例は1工場の結果で、到達水準は設備条件やトラップの種類、運転条件により異なります。数値は目安として捉えてください。
Q3. 省エネ効果はどう見積もればよいですか
A3. 削減した蒸気量に蒸気単価を掛けて金額換算し、そこから燃料・CO2削減量、投資回収期間を試算します。前提条件により結果は変わります。
Q4. 全台を一度に交換しないと意味がないのですか
A4. そうとは限りません。損失や品質リスクの大きいトラップから優先的に対処し、段階的に進める運用も一般的です。
Q5. どのくらいの頻度で見ればよいですか
A5. 運転条件で差がありますが、定期的に状態を確認することで吹き抜けの早期発見につながります。頻度は設備や重要度に応じて設定します。
Q6. 交換ではなく整備で対応できますか
A6. 故障モードや機種によります。摩耗・異物などの状態を確認したうえで、交換か整備かを判断するのが現実的です。
まとめ
スチームトラップの故障、とくに吹き抜けは、外観では気づきにくいまま蒸気損失として燃料費に積み上がります。診断の価値は、不良トラップを数量で把握し、損失やリスクの大きいものから対処できる点にあります。事例の改善率はそのまま一般化できませんが、台数の多い工場ほど把握と対処の効果は大きくなりやすいといえます。
自社の蒸気系統で「トラップの正常・不良を見分けられない」「吹き抜けによる蒸気損失をどう金額換算すればよいか分からない」「どの機種・口径に交換すべきか判断できない」といったお困りがあれば、ヨシタケの技術相談・選定相談をご活用ください。運転条件やトラップの種類を整理したうえで、状態把握と適合機種の選定をご案内します。