
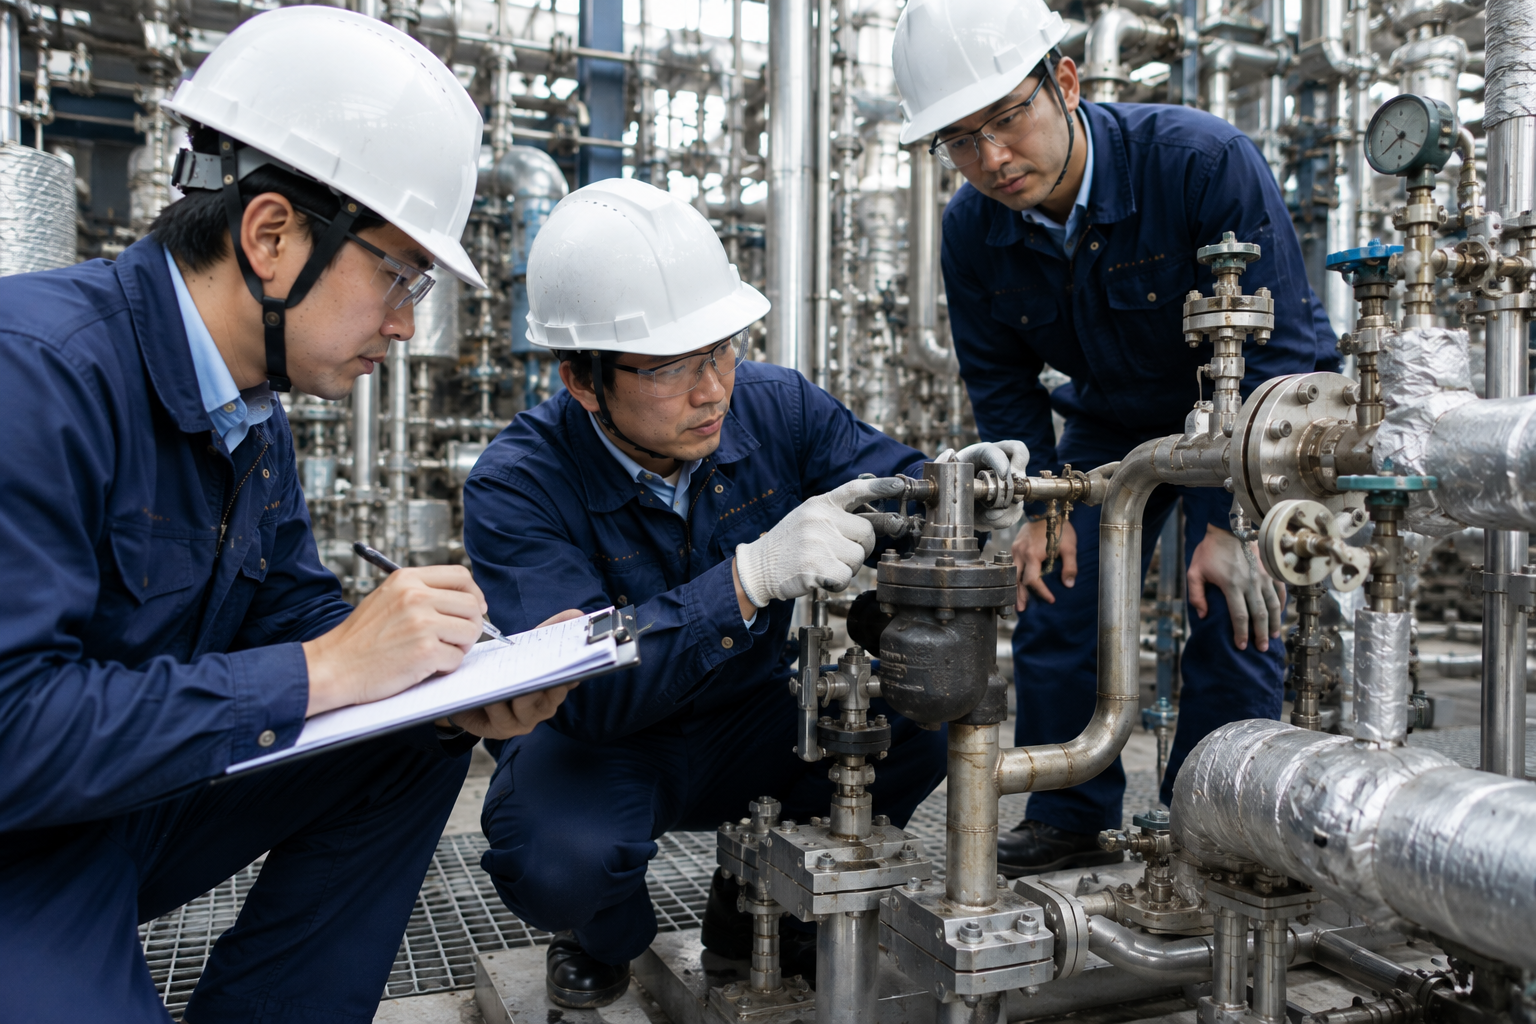
ระยะเวลาการตรวจสอบสตีมแทร็ป (Steam Trap) นั้นไม่สามารถกำหนดเป็นค่าเดียวตายตัวได้ เพราะเปลี่ยนแปลงไปตามแรงดันใช้งาน ความถี่ในการใช้งาน ชนิดของแทร็ป และสภาพแวดล้อมที่ติดตั้ง ดังนั้นแนวทางที่เป็นไปได้ในทางปฏิบัติคือ เริ่มจากการกำหนดรอบการตรวจวินิจฉัยเป็นระยะ แล้วปรับช่วงเวลาให้เหมาะสมโดยดูจากลักษณะการเกิดของเสียที่ปรากฏ ความเสียหายของแทร็ปจะดำเนินไปอย่างเงียบ ๆ ในสองรูปแบบ ได้แก่ การติดค้างในสภาพเปิดที่ทำให้ไอน้ำรั่วออกอย่างต่อเนื่อง และการติดค้างในสภาพปิดที่ทำให้ดรน (คอนเดนเสท) ไม่ถูกระบายออกและสะสมอยู่ ซึ่งเป็นลักษณะที่สังเกตจากภายนอกได้ยาก หากปล่อยทิ้งไว้ ความสูญเปล่าของไอน้ำและปัญหาการให้ความร้อนไม่เพียงพอจะสะสมมากขึ้นเรื่อย ๆ ดังนั้นกุญแจสำคัญในการลดความสูญเสียคือการจับสัญญาณความผิดปกติและเปลี่ยนอุปกรณ์แต่เนิ่น ๆ ในบทความนี้จะเรียบเรียงแนวคิดเรื่องรอบการตรวจสอบและวิธีพิจารณาจังหวะการเปลี่ยนอุปกรณ์ตามลำดับการทำงานจริง
ประเด็นสำคัญของบทความนี้
- รอบการตรวจสอบไม่ใช่ค่าตายตัว แต่ควรกำหนดตามเงื่อนไขการใช้งาน และแนวทางที่เป็นไปได้ในทางปฏิบัติคือปรับช่วงเวลาไปพร้อมกับการตรวจวินิจฉัยเป็นระยะอย่างต่อเนื่อง
- เนื่องจากความเสียหายสังเกตจากภายนอกได้ยาก จึงควรพิจารณาจากสัญญาณด้านเสียงการทำงาน อุณหภูมิ และสภาพการระบาย ควบคู่กับการใช้เครื่องวินิจฉัยเฉพาะทาง
- เมื่อเปลี่ยนอุปกรณ์ หากทบทวนการออกแบบส่วนโดยรอบไปด้วย (บ่อพักดรน บ่อดักตะกอน มาตรการป้องกันสตอล) จะช่วยลดการเกิดปัญหาซ้ำได้ง่ายขึ้น
เหตุผลที่ต้องตรวจสอบสตีมแทร็ป และแนวคิดเรื่องรอบการตรวจสอบ
สตีมแทร็ปเป็นวาล์วที่ระบายเฉพาะดรน (คอนเดนเสท) ที่สะสมอยู่ในท่อไอน้ำหรืออุปกรณ์ออกไป โดยไม่ปล่อยให้ไอน้ำเล็ดลอดออกไป แม้จะมีหลายชนิด เช่น แบบดิสก์ แบบลูกลอย และแบบถ้วยกลับหัว แต่เป้าหมายร่วมกันคือ “เก็บไอน้ำไว้ ทิ้งเฉพาะน้ำ” หากการคัดแยกนี้ผิดเพี้ยนไป จะนำไปสู่การให้ความร้อนไม่เพียงพอ อุณหภูมิไม่สม่ำเสมอ หรือการรั่วของไอน้ำโดยตรง ดังนั้นการตรวจสอบเพื่อรักษาสภาพให้ดีจึงเชื่อมโยงโดยตรงกับการประหยัดพลังงานและการเดินเครื่องอย่างเสถียร
กำหนดรอบการตรวจสอบตามเงื่อนไขการใช้งาน
รอบการตรวจสอบไม่สามารถกำหนดเป็นค่าเดียวตายตัวได้ เพราะความเร็วในการเสื่อมสภาพเปลี่ยนแปลงไปตามแรงดันไอน้ำ ความถี่ในการใช้งาน ชนิดของแทร็ป และสภาพแวดล้อมที่ติดตั้ง ยิ่งแทร็ปที่ใช้งานในสภาวะรุนแรงก็ยิ่งเสียหายเร็ว จึงจำเป็นต้องกระชับช่วงเวลาให้ถี่ขึ้น แนวทางทั่วไปคือ ในเบื้องต้นให้กำหนดรอบไว้ชั่วคราวแล้วดำเนินการตรวจวินิจฉัยเป็นระยะ จากนั้นปรับช่วงเวลาโดยดูจากลักษณะการเกิดของเสีย การจัดลำดับความสำคัญจะช่วยเพิ่มประสิทธิภาพ เช่น แทร็ปที่ติดตั้งกับอุปกรณ์ที่มีความสำคัญสูงให้ใช้รอบสั้น ส่วนจุดที่มีภาระเบาให้ใช้รอบยาวขึ้น
การตรวจวินิจฉัยเป็นระยะอย่างต่อเนื่องจะช่วยให้รักษาอัตราของเสียให้อยู่ในระดับต่ำได้ง่ายขึ้น มีรายงานจากหน้างานผลิตเคมีภัณฑ์แห่งหนึ่งว่า การตรวจวินิจฉัยปีละ 1 ครั้งอย่างต่อเนื่องทำให้อัตราของเสียที่เคยสูงในช่วงแรกค่อย ๆ ลดลงเป็นลำดับ อย่างไรก็ตาม ผลลัพธ์ย่อมแตกต่างกันไปตามการบริหารจัดการและเงื่อนไข จึงขอให้ถือเป็นเพียงค่าอ้างอิงเท่านั้น
สัญญาณของความเสียหายที่สังเกตจากภายนอกได้ยาก
ความเสียหายของแทร็ปจะดำเนินไปอย่างเงียบ ๆ และเป็นเรื่องยากที่จะสังเกตได้จากการมองภายนอกเพียงอย่างเดียว ในการตรวจสอบประจำวัน สัญญาณที่ใช้เป็นเบาะแสได้ ได้แก่ เสียงการทำงานที่ผิดปกติ การที่ไอน้ำพ่นออกจากช่องระบายอย่างต่อเนื่อง หรือในทางกลับกัน การที่ดรนไม่ถูกระบายออกจนสะสมและทำให้อุณหภูมิด้านหน้าลดต่ำลง อย่างไรก็ตาม การตัดสินด้วยความรู้สึกเพียงอย่างเดียวมีข้อจำกัด หากใช้ร่วมกับเครื่องวินิจฉัยที่จะกล่าวถึงต่อไปก็จะช่วยเพิ่มความแม่นยำได้
วิธีพิจารณาจังหวะการเปลี่ยนอุปกรณ์
แทร็ปที่ตรวจพบว่าเป็นของเสียแล้วควรเปลี่ยนแต่เนิ่น ๆ ไม่ควรผัดผ่อนออกไป แทร็ปที่ติดค้างในสภาพเปิดจนไอน้ำรั่วนั้น ยิ่งปล่อยทิ้งไว้ก็ยิ่งสะสมความสูญเปล่าของพลังงาน ส่วนแทร็ปที่ติดค้างในสภาพปิดจนระบายไม่ได้อาจนำไปสู่การให้ความร้อนไม่เพียงพอและปัญหาด้านคุณภาพ
การตัดสินการติดค้างสภาพเปิด/สภาพปิด และการใช้เครื่องวินิจฉัย
การเข้าใจสภาพการทำงานอย่างเป็นภววิสัยนั้น เครื่องวินิจฉัยเฉพาะทางมีประโยชน์อย่างมาก การใช้อุปกรณ์อย่างเครื่องวินิจฉัยสตีมแทร็ป STC-1 ของ Yoshitake จะช่วยให้ประเมินสภาพการติดค้างในสภาพเปิดหรือสภาพปิดจากเสียงการทำงานและอุณหภูมิได้ง่ายขึ้น ยิ่งไปกว่านั้น หากใช้กลไกอย่างระบบตรวจติดตามของไหล Wi-Flo เพื่อบริหารจัดการข้อมูลของแทร็ปและมิเตอร์วัดอัตราการไหลภายในโรงงานจากระยะไกลแบบรวมศูนย์ ก็จะสามารถเริ่มดำเนินการบำรุงรักษาเชิงพยากรณ์บนพื้นฐานของข้อมูลแบบค่อยเป็นค่อยไป (Small Start) ได้โดยไม่ต้องพึ่งพาการตรวจตราด้วยกำลังคนทั้งหมด
เมื่อเปลี่ยนอุปกรณ์ ให้ทบทวนการออกแบบส่วนโดยรอบด้วย
หากเปลี่ยนเป็นอุปกรณ์ที่ดีแล้วแต่กลับกลายเป็นของเสียอีกภายในเวลาอันสั้น สาเหตุอาจไม่ได้อยู่ที่ตัวแทร็ปเพียงลำพัง แต่อยู่ที่การออกแบบส่วนโดยรอบ ข้อบกพร่องอย่างเช่น บ่อพักดรนมีขนาดเล็กเกินไป หรือไม่มีบ่อดักตะกอน ล้วนเป็นเงื่อนไขที่ทำให้อายุการใช้งานสั้นลง นอกจากนี้ ในจุดที่เกิดปรากฏการณ์สตอล (Stall) ซึ่งดรนตกค้างอยู่ในช่วงแรงดันต่ำ ก็ควรจัดการด้วยวิธีอย่างการติดตั้งแทร็ปช่วย (Assist Trap) การถือโอกาสตรวจสอบเงื่อนไขส่วนโดยรอบเหล่านี้ไปพร้อมกับการเปลี่ยนอุปกรณ์ จะช่วยลดการเกิดปัญหาซ้ำได้ง่ายขึ้น
คำถามที่พบบ่อย
Q1. สตีมแทร็ปเป็นวาล์วที่ทำหน้าที่อะไร
A1. เป็นวาล์วที่ระบายเฉพาะดรน (คอนเดนเสท) ที่สะสมอยู่ในท่อไอน้ำหรืออุปกรณ์ออกไป โดยไม่ปล่อยให้ไอน้ำเล็ดลอดออกไป ทำหน้าที่คัดแยกไอน้ำกับน้ำเพื่อให้ใช้ไอน้ำได้อย่างไม่สูญเปล่า
Q2. เมื่อแทร็ปเสียจะเกิดอะไรขึ้น
A2. หากติดค้างในสภาพเปิด ไอน้ำจะรั่วออกอย่างต่อเนื่อง หากติดค้างในสภาพปิด ดรนจะสะสมอยู่ กรณีแรกมักนำไปสู่ความสูญเปล่าของพลังงาน ส่วนกรณีหลังมักนำไปสู่การให้ความร้อนไม่เพียงพอ
Q3. ควรตรวจสอบด้วยรอบระยะเวลาประมาณเท่าไร
A3. ไม่สามารถกำหนดเป็นค่าเดียวตายตัวได้ เพราะความเร็วในการเสื่อมสภาพเปลี่ยนแปลงไปตามแรงดัน ความถี่ ชนิด และสภาพแวดล้อม แนวทางที่เป็นไปได้ในทางปฏิบัติคือกำหนดรอบไว้แล้วดำเนินการตรวจวินิจฉัยเป็นระยะ พร้อมปรับให้เหมาะสมโดยดูจากลักษณะการเกิดของเสีย
Q4. ความเสียหายสังเกตได้จากภายนอกหรือไม่
A4. เป็นสิ่งที่สังเกตได้ยาก เพราะดำเนินไปอย่างเงียบ ๆ จึงควรใส่ใจสัญญาณด้านเสียงการทำงาน อุณหภูมิ และสภาพการระบาย และหากใช้ร่วมกับเครื่องวินิจฉัยเฉพาะทางก็จะตัดสินได้ง่ายขึ้น
Q5. หากรั่วเพียงตัวเดียวความสูญเสียก็น่าจะเล็กน้อยมิใช่หรือ
A5. แม้ตัวเดียวจะเล็กน้อย แต่หากในโรงงานมีแทร็ปจำนวนมาก ก็จะสะสมทับถมกัน ผลรวมสะสมของของเสียอาจกลายเป็นความสูญเปล่าของไอน้ำที่ไม่อาจมองข้ามได้ จึงถือได้ว่าการปล่อยทิ้งไว้มักนำไปสู่ความสูญเสีย
Q6. เหตุใดเปลี่ยนแล้วจึงยังเสียซ้ำอีก
A6. สาเหตุอาจอยู่ที่การออกแบบส่วนโดยรอบ เช่น บ่อพักดรนเล็กเกินไป ไม่มีบ่อดักตะกอน หรือปรากฏการณ์สตอล เราขอแนะนำให้ทบทวนไม่เพียงตัวแทร็ปเท่านั้น แต่รวมถึงเงื่อนไขส่วนโดยรอบด้วย
Q7. จะเชื่อมโยงการตรวจสอบเข้ากับกิจกรรมประหยัดพลังงานได้อย่างไร
A7. จุดเริ่มต้นคือการลดของเสียของแทร็ปที่อยู่ใกล้ตัวก่อน จากนั้นเมื่อขยายไปสู่การนำดรนกลับมาใช้ (Drain Recovery) และการใช้ประโยชน์จากความร้อนทิ้ง ก็จะเชื่อมโยงไปสู่การประหยัดพลังงานของทั้งระบบไอน้ำได้ง่ายขึ้น
สรุป
การตรวจสอบสตีมแทร็ปเป็นเรื่องที่มักถูกผัดผ่อนออกไป เพราะของเสียดำเนินไปอย่างเงียบ ๆ และเป็นพื้นที่ที่ความสูญเสียสะสมทับถมได้ง่าย โดยกำหนดรอบการตรวจสอบตามเงื่อนไขการใช้งาน จับสัญญาณจากเสียงการทำงาน อุณหภูมิ และสภาพการระบายควบคู่กับเครื่องวินิจฉัย เปลี่ยนอุปกรณ์ที่ตัดสินว่าติดค้างในสภาพเปิดหรือสภาพปิดแต่เนิ่น ๆ และทบทวนการออกแบบส่วนโดยรอบไปพร้อมกัน หากยึดแนวทางนี้ไว้ ก็จะช่วยลดทั้งความสูญเปล่าของไอน้ำและปัญหาการให้ความร้อนไม่เพียงพอได้ง่ายขึ้น
หากท่านมีข้อกังวล เช่น “ไม่สามารถตัดสินได้ว่าควรตั้งรอบการตรวจสอบอย่างไร” “มีสัญญาณปรากฏแต่แยกไม่ออกว่าเป็นการติดค้างสภาพเปิดหรือสภาพปิด” หรือ “มีจุดที่เปลี่ยนเป็นอุปกรณ์ที่ดีแล้วแต่กลับเสียซ้ำในทันที” ขอเชิญใช้บริการปรึกษาด้านเทคนิคและปรึกษาการเลือกอุปกรณ์ของ Yoshitake หลังจากเรียบเรียงเงื่อนไขให้เรียบร้อย เราจะร่วมพิจารณาแนวทางการตรวจสอบและการเปลี่ยนอุปกรณ์ ตลอดจนการทบทวนการออกแบบส่วนโดยรอบไปกับท่าน โดยอ้างอิงจากแรงดันใช้งาน อัตราการไหล และสภาพแวดล้อมที่ติดตั้ง