
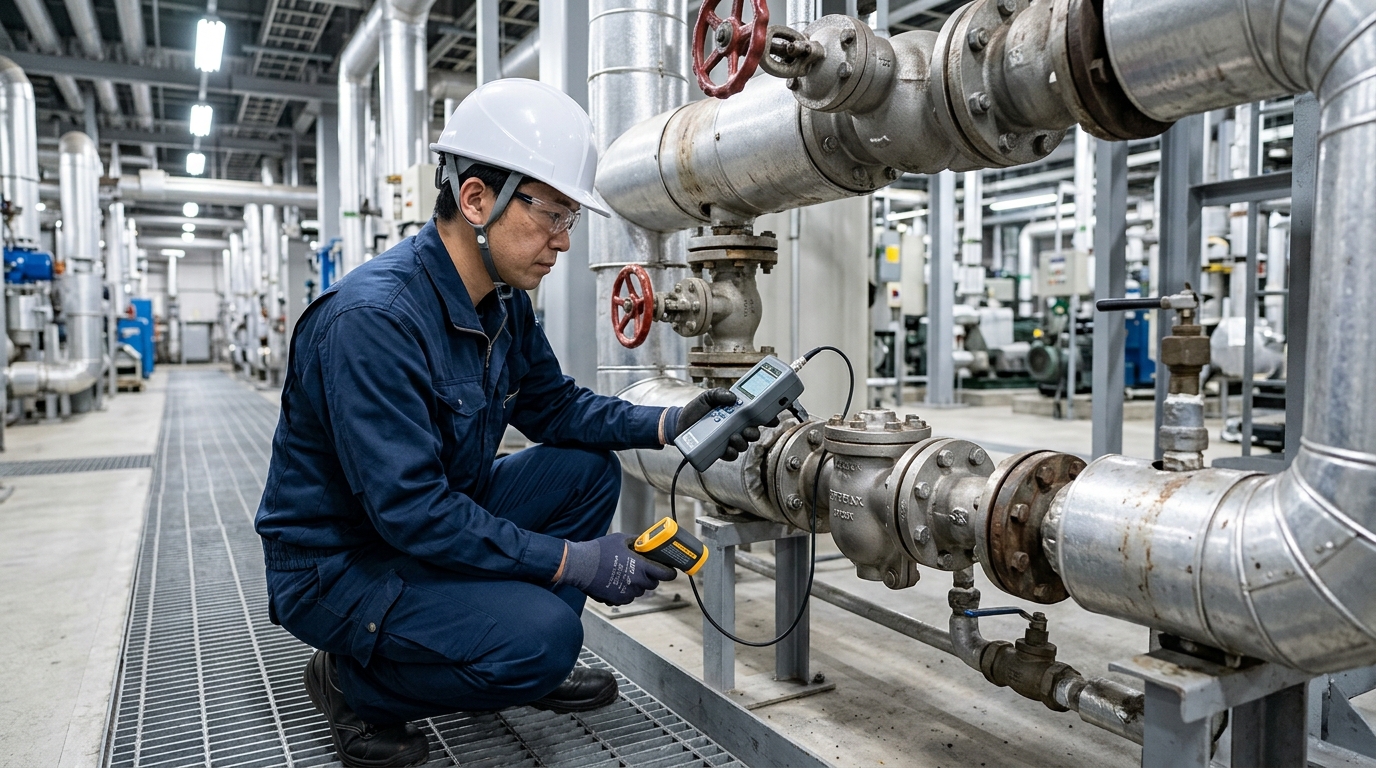
Cuando una trampa de vapor falla y entra en estado de “fuga continua (soplado/blow-through)”, no solo se descarga el condensado, sino que el propio vapor sigue escapándose de forma invisible, sumándose al coste de combustible. El valor del diagnóstico reside en poder identificar, trampa averiada por trampa averiada, estas fugas de vapor difíciles de percibir, y en poder abordarlas por orden de prioridad. La mayoría de las fugas son difíciles de detectar solo con inspección visual o con los datos de operación, y si se dejan sin atender, las pérdidas se van acumulando. Conocer primero en qué estado está cada trampa es el punto de partida para reducir las pérdidas de vapor.
Puntos clave de este artículo
- La “fuga continua” de una trampa averiada se traduce directamente en pérdida de vapor y, por tanto, en coste de combustible, pero es difícil de detectar a simple vista.
- El diagnóstico ayuda a identificar las trampas defectuosas y a priorizar las medidas correctivas. No obstante, la tasa de defectos alcanzable y el ahorro energético varían enormemente según las condiciones de la instalación.
- Cuanto mayor es el número de trampas en una planta, mayores tienden a ser tanto las pérdidas por dejarlas sin atender como el margen de mejora al actuar sobre ellas.
Cómo la avería de una trampa de vapor genera una “pérdida invisible de vapor”
La trampa de vapor es una válvula automática que retiene el vapor y descarga únicamente el condensado (drenaje). Cuando esta válvula queda abierta y no cierra por desgaste, por incrustación de partículas extrañas u otras causas, el vapor sigue escapando junto con el condensado. Esto es la fuga continua, y cuando el lado de descarga da al exterior o a un tanque de recuperación, se mezcla con el ruido o el vaho y resulta difícil de percibir, de modo que la pérdida continúa mientras la instalación esté en funcionamiento.
Existen tanto el “fallo en abierto” como el “fallo en cerrado”
Las averías de las trampas se dividen, a grandes rasgos, en dos direcciones: quedar abierta (fuga continua) y quedar cerrada (descarga defectuosa). La fuga continua se traduce en pérdida de vapor y, por tanto, en coste de combustible; el fallo en cerrado provoca, por el estancamiento del condensado, un calentamiento deficiente o golpes de ariete, lo que supone un riesgo para la calidad y para el equipo. Ambos casos son difíciles de determinar solo por el aspecto externo, por lo que el estado se estima combinando el ruido de funcionamiento, la temperatura superficial, la situación de descarga y otros factores.
Cuantas más unidades haya, más se acumulan las pérdidas
La pérdida de vapor por unidad, según el diámetro, la presión y el grado de la avería, presenta en los ejemplos de cálculo un rango que va desde unos pocos kg/h hasta varias decenas de kg/h (todos son valores orientativos según las condiciones). En una planta con varios cientos de trampas, basta con que una determinada proporción de ellas tenga fuga continua para que aparezca una diferencia nada despreciable en el coste anual de combustible y en las emisiones de CO2. Precisamente por ello es importante determinar en cifras “cuántas unidades hay y cuántas de ellas son defectuosas”.
Lo que revela el diagnóstico y cómo leer correctamente el caso
En el caso de una planta de fabricación de productos químicos (con unas 300 trampas), el diagnóstico reveló una tasa de defectos de aproximadamente el 40 %, es decir, que unas 100 unidades presentaban fuga continua o descarga defectuosa. Al avanzar con la sustitución y el mantenimiento empezando por las de mayor prioridad, la tasa de defectos bajó hasta un nivel del 10-13 %, y se logró reducir la pérdida de vapor correspondiente a ese número de unidades. Para convertir el ahorro energético en importe económico, se multiplica la cantidad de vapor reducida por el coste de producción por tonelada de vapor (la suma de combustible, agua, etc.; como referencia, del orden de varios miles de yenes por tonelada), y a partir de ahí se estima, en ese orden, la reducción de combustible, la reducción de CO2 y el periodo de amortización de la inversión. En esta planta, al ser numerosas las unidades sobre las que se actuó, la amortización frente al coste de diagnóstico y sustitución se situó en un plazo relativamente corto.
Estas cifras no se pueden generalizar sin más
El paso del 40 % al 10-13 % es únicamente el resultado de una sola planta. No significa que, por realizar un diagnóstico, se vaya a bajar necesariamente a ese nivel. Tanto la tasa de defectos alcanzable como la cantidad de vapor y el importe que se pueden reducir varían enormemente según el tipo de trampa (de disco, de flotador, bimetálica, etc.), el diámetro, la presión, las condiciones de operación y el historial de mantenimiento previo. En instalaciones con pocas unidades, la variación expresada en porcentaje parece grande, mientras que en instalaciones con muchas unidades, un mismo porcentaje supone un valor absoluto de pérdida mayor. Lo adecuado es leer el caso como un proceso en el que “el diagnóstico permitió conocer en cifras la realidad de los defectos y actuar sobre ellos por orden de prioridad”.
Preguntas frecuentes
Q1. ¿Se puede detectar la fuga continua a simple vista?
A1. En disposiciones donde el punto de descarga es poco visible, suele ser difícil de determinar. Lo habitual es estimar el estado combinando el ruido de funcionamiento, la temperatura superficial, la situación de descarga y otros factores.
Q2. ¿El diagnóstico reduce siempre la tasa de defectos hasta un nivel del 10 %?
A2. No. El caso es el resultado de una sola planta, y el nivel alcanzable varía según las condiciones de la instalación, el tipo de trampa y las condiciones de operación. Tome las cifras como valores orientativos.
Q3. ¿Cómo se debe estimar el ahorro energético?
A3. Se convierte en importe económico multiplicando la cantidad de vapor reducida por el precio unitario del vapor, y a partir de ahí se estiman la reducción de combustible y de CO2 y el periodo de amortización de la inversión. Los resultados varían según las condiciones de partida.
Q4. ¿No tiene sentido si no se sustituyen todas las unidades a la vez?
A4. No necesariamente. También es habitual una gestión escalonada, actuando de forma prioritaria sobre las trampas con mayor pérdida o riesgo para la calidad.
Q5. ¿Con qué frecuencia conviene revisarlas?
A5. Hay diferencias según las condiciones de operación, pero comprobar el estado de forma periódica contribuye a la detección temprana de la fuga continua. La frecuencia se establece en función del equipo y de su grado de importancia.
Q6. ¿Se puede resolver con mantenimiento en lugar de sustitución?
A6. Depende del modo de fallo y del modelo. Lo realista es decidir entre sustitución o mantenimiento tras comprobar el estado (desgaste, partículas extrañas, etc.).
Conclusión
Las averías de las trampas de vapor, y en especial la fuga continua, se van acumulando como pérdida de vapor —y, por tanto, como coste de combustible— sin que resulten fáciles de detectar a simple vista. El valor del diagnóstico está en poder conocer en cifras las trampas defectuosas y actuar sobre las de mayor pérdida o riesgo en primer lugar. Aunque la tasa de mejora del caso no se puede generalizar sin más, cabe afirmar que cuanto mayor es el número de trampas en una planta, mayor tiende a ser el efecto de conocer su estado y actuar en consecuencia.
Si en su propio sistema de vapor tiene dificultades como “no poder distinguir entre trampas en buen estado y defectuosas”, “no saber cómo convertir en importe económico la pérdida de vapor por fuga continua” o “no poder decidir a qué modelo o diámetro sustituir”, le invitamos a hacer uso de la consulta técnica y de selección de Yoshitake. Tras organizar las condiciones de operación y el tipo de trampa, le orientaremos sobre el diagnóstico del estado y la selección del modelo adecuado.